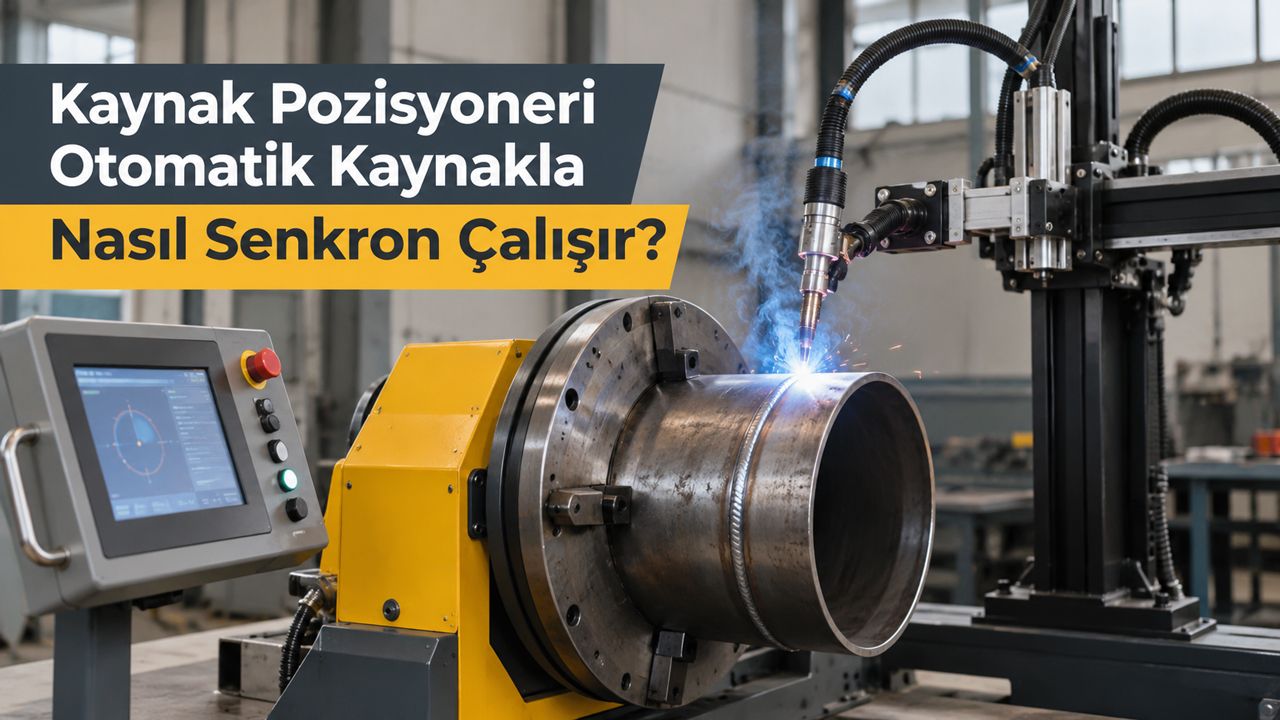
Otomatik kaynak uygulamalarında yalnızca kaynak makinesinin çalışması yeterli değildir. İş parçasının doğru konumda tutulması, uygun hızda hareket ettirilmesi ve kaynak işleminin bu hareketle uyumlu yürütülmesi gerekir. Özellikle dairesel kaynaklarda parçanın dönüş hızı ile kaynak torcunun çalışma düzeni arasındaki uyum, dikişin sürekliliğini doğrudan etkiler. Kaynak pozisyonerleri, iş parçasını kontrollü biçimde döndürerek veya uygun konuma getirerek bu sürecin mekanik tarafını üstlenir.
Konya'da kaynak otomasyon makineleri tasarlayan ve üreten Kamesh Welding, otomatik kaynak uygulamalarıyla birlikte çalışabilen pozisyoner çözümleri sunmaktadır. Firmanın ürün grubundaki kaynak pozisyoneri modellerinde bulunan tetik kablosu, kaynak makinesinin sisteme bağlanarak senkron çalıştırılmasına olanak tanır. Hız kontrollü tabla dönüşü ve isteğe bağlı PLC kontrolü de üretim düzeninin ihtiyaçlarına göre değerlendirilebilen özellikler arasındadır.
Otomatik Kaynakta Senkronizasyon Neden Gereklidir?
Senkronizasyon, kaynak işlemini gerçekleştiren ekipman ile iş parçasını hareket ettiren mekanizmanın uyumlu çalışması anlamına gelir. Kaynak torcu belirli bir noktada tutulurken parçanın döndürüldüğü uygulamalarda, kaynak işleminin başlangıcı ve ilerleyişi tabla hareketiyle ilişkilendirilir. Böylece operatörün birbirinden bağımsız hareketleri sürekli olarak eşleştirmesi ihtiyacı azaltılabilir.
Örneğin silindirik bir parçanın çevresine kaynak yapılırken torç uygun kaynak noktasında sabit tutulabilir. Pozisyonerin tablası parçayı döndürdüğünde kaynak hattı torcun önünden geçer. Bu düzende hareketin kontrollü olması, kaynak hızının ve dikiş boyunca uygulanan işlemin daha tutarlı yürütülmesine yardımcı olur.
Ancak senkron çalışmanın yalnızca parçayı döndürmekten ibaret olmadığı unutulmamalıdır. Kaynak makinesinin devreye girmesi, tabla hareketinin başlaması ve işlemin sonlandırılması arasındaki ilişkinin kullanılan sistemin kontrol yapısına uygun biçimde kurulması gerekir.
Tetik Kablosu Kaynak Makinesiyle Nasıl Bağlantı Kurar?
Kamesh Welding'in ürün açıklamasında, otomatik kaynak işlemleri için makinede hazır bulunan tetik kablosuna kaynak makinesinin adapte edilerek senkron çalışma sağlanabildiği belirtilmektedir. Bu özellik, pozisyoner ile kaynak ekipmanının birbirinden tamamen bağımsız çalışması yerine ortak bir çalışma düzenine dahil edilmesine imkan verir.
Tetik bağlantısının temel amacı, kaynak işleminin başlatılması ve durdurulmasıyla ilgili kumanda işlevinin tabla hareketiyle uyumlu hale getirilmesidir. Böyle bir düzende operatörün kaynak makinesini ve döner tablayı ayrı ayrı yönetme ihtiyacı, kullanılan kontrol düzenine bağlı olarak azaltılabilir.
Burada bağlantının fiziksel olarak yapılması ile bütün sistemin otomatik olarak uyumlu çalışması aynı şey değildir. Kaynak makinesinin tetik girişinin uygunluğu, kumanda sinyallerinin uyumluluğu ve çalışma sırasının nasıl düzenleneceği uygulamaya göre değerlendirilmelidir.
Özellikle farklı kaynak ekipmanlarının birlikte kullanılacağı işletmelerde bağlantı yönteminin üretici teknik bilgileri üzerinden belirlenmesi gerekir. Uygunluğu doğrulanmamış bir elektriksel bağlantı, ekipmanın beklenen şekilde çalışmamasına veya güvenlik sorunlarına yol açabilir.
Hız Kontrollü Tabla Dönüşü Kaynak Kalitesini Nasıl Etkiler?
Otomatik kaynakta tabla dönüş hızı, iş parçasının kaynak torcunun önünden hangi hızla geçtiğini belirleyen önemli değişkenlerden biridir. Dönüşün kaynak işlemine uygun ayarlanması, dikiş boyunca ilerleme koşullarının daha düzenli tutulmasına yardımcı olur.
Kamesh Welding'in pozisyonerlerinde tabla dönüşü hız kontrollüdür. Bu özellik, farklı çap ve boylardaki iş parçaları için çalışma hızının uygulama gereksinimlerine göre ayarlanabilmesini sağlar. Aynı dönüş hızı her parça için aynı doğrusal kaynak ilerleme hızını oluşturmaz. Parçanın dönme eksenine olan uzaklığı değiştiğinde kaynak noktasının çevresel hareket hızı da değişir.
Bu nedenle yalnızca dönüş hızını sabit tutmak yeterli olmayabilir. Kaynak yöntemi, malzeme özellikleri, bağlantı geometrisi ve hedeflenen dikiş yapısı birlikte değerlendirilmelidir. Doğru hız seçimi, kaynak bölgesine uygulanan ısı ve dolgu metalinin ilerleme boyunca daha tutarlı dağıtılmasına katkıda bulunabilir.
Pozisyoner tablasının eğme hareketi ise ayrı bir işlev üstlenir. Kamesh Welding'in ürün bilgisinde tabla dönüşünün hız kontrollü olduğu, eğme hareketinde ise hız kontrolü bulunmadığı belirtilmektedir. Bu ayrım önemlidir. Eğme hareketi parçayı uygun kaynak konumuna getirmek için kullanılırken hız kontrollü dönüş, kaynak sırasındaki ilerleme hareketine hizmet eder.
PLC Kontrolü Hangi Durumlarda Tercih Edilir?
PLC, endüstriyel makinelerde belirli kumanda işlemlerinin programlanarak yönetilmesini sağlayan kontrol sistemidir. Otomasyon düzeninde farklı hareketlerin ve çalışma komutlarının belirlenen sıraya göre yürütülmesi gerektiğinde kullanılabilir.
Kamesh Welding, pozisyonerlerin isteğe bağlı olarak PLC kontrollü üretilebildiğini belirtmektedir. Bu seçenek, özellikle makinenin daha geniş bir otomasyon sistemi içinde değerlendirilmesi planlandığında önem kazanabilir.
PLC kullanılan bir uygulamada, sistem tasarımına bağlı olarak tabla hareketinin diğer ekipmanların çalışma koşullarıyla ilişkilendirilmesi mümkün olabilir. Ancak hangi kumanda işlevlerinin kullanılabileceği, seçilen makinenin kontrol yapısına ve entegrasyon kapsamına bağlıdır. PLC seçeneğinin bulunması, her modelde aynı otomatik çalışma senaryolarının hazır olarak sunulduğu anlamına gelmez.
Daha basit üretim düzenlerinde kablolu uzaktan kumanda ve tetik bağlantısı yeterli olabilir. Birden fazla ekipmanın ortak çalışma sırasına dahil edileceği uygulamalarda ise PLC seçeneğinin sağlayacağı olanaklar teknik gereksinimlerle birlikte değerlendirilmelidir.
Robotik Kaynak Hücresinde Pozisyonerin Görevi Nedir?
Robotik kaynak hücrelerinde konumlandırıcı, iş parçasını robotun kaynak yapabileceği uygun konuma getiren ekipmandır. Robot kolu kaynak torcunu hareket ettirirken pozisyoner parçanın duruşunu değiştirebilir. Böylece torcun erişmesi zor olan bölgeler, uygulamanın mekanik sınırları içinde daha elverişli konumlara taşınabilir.
Kamesh Welding'in robotik kaynak otomasyonu çözümlerinde kaynak robotu, kaynak makinesi, kontrol sistemi, konumlandırma üniteleri ve yazılım birlikte değerlendirilmektedir. Bu yaklaşımda pozisyoner, bağımsız bir döndürme makinesi olmanın ötesinde robot hücresinin iş parçasını taşıyan ve konumlandıran bileşeni olarak görev yapar.
Robot hücresindeki çalışma düzeni, yalnızca pozisyonerin dönme kabiliyetine göre belirlenmez. Robotun erişim alanı, parçanın bağlanma şekli, kaynak sırası ve ekipmanlar arasındaki kumanda uyumu dikkate alınmalıdır. Bazı işlemlerde parça kaynak başlamadan önce uygun konuma getirilir. Bazı uygulamalarda ise kaynak sırasında kontrollü hareket gerekir. Bu çalışma biçimlerinin uygulanabilirliği sistemin teknik tasarımına bağlıdır.
Robotik entegrasyonda mekanik uyumluluk kadar kontrol uyumluluğu da önem taşır. Pozisyonerin çalışma hareketlerinin robotun programıyla nasıl ilişkilendirileceği, kullanılacak ekipman ve otomasyon altyapısı üzerinden belirlenmelidir.
Seri Üretimde Süre ve Kalite İstikrarı Nasıl Sağlanır?
Seri üretimde temel beklenti, benzer iş parçalarının birbirine yakın işlem koşullarında kaynaklanmasıdır. Her parçada farklı bir konumlandırma yöntemi kullanılması veya hareket hızının sürekli değiştirilmesi, üretim akışındaki değişkenliği artırabilir.
Kaynak pozisyonerleri, iş parçasının uygun bağlama düzeniyle aynı çalışma konumuna alınmasını ve dönüş hareketinin kontrollü yürütülmesini destekler. Kaynak makinesiyle senkron çalışan bir sistemde hareket ile kaynak işlemi arasındaki koordinasyon da daha düzenli hale getirilebilir.
Bu düzenin üretim süresine katkısı, operatörün kaynak sırasında parçayı sürekli yeniden konumlandırma ihtiyacının azalmasından kaynaklanabilir. Özellikle benzer geometrilerin tekrarlandığı işlerde hazırlık ve uygulama adımlarının belirli bir düzende yürütülmesi, işlem sürelerindeki gereksiz farklılıkları azaltmaya yardımcı olur.
Kalite açısından ise önemli nokta, benzer parçaların benzer hareket ve kaynak koşullarıyla işlenebilmesidir. Kontrollü ilerleme, kaynak dikişinin sürekliliğini destekleyebilir. Bununla birlikte pozisyoner kullanımı tek başına hatasız kaynak anlamına gelmez. Malzeme hazırlığı, kaynak parametreleri, torç konumu ve operatörün veya otomasyon sisteminin doğru ayarları belirleyici olmaya devam eder.
Senkron Çalışan Bir Düzen Kurulurken Nelere Dikkat Edilmelidir?
Pozisyoner seçimi yapılırken yalnızca döndürülmesi gereken parçanın ağırlığına bakılmamalıdır. Parçanın ağırlık merkezinin konumu, bağlama yöntemi, çalışma sırasında ortaya çıkabilecek dengesizlikler ve kaynak noktasına erişim de değerlendirilmelidir.
Otomatik kaynak bağlantısı planlanan bir üretim hattında şu konuların açıklığa kavuşturulması yararlıdır:
· Kaynak ekipmanı uyumluluğu: Tetik bağlantısının kullanılacak kaynak makinesiyle teknik olarak uygun olması gerekir.
· Tabla dönüş hızı: Ayarlanabilir hareketin kaynak yöntemi ve parça geometrisiyle uyumlu olması önemlidir.
· Parça sabitleme: İş parçasının dönüş sırasında konum değiştirmeyecek şekilde bağlanması gerekir.
· Kontrol gereksinimi: Kablolu kumanda ve tetik bağlantısının yeterli olup olmadığı veya PLC seçeneğine ihtiyaç duyulup duyulmadığı belirlenmelidir.
· Robotik entegrasyon: Pozisyonerin robot hücresinde kullanılacağı durumlarda mekanik yerleşim ve kumanda uyumu birlikte planlanmalıdır.
· İş güvenliği: Dönen parçalar, sıkışma bölgeleri, kaynak işleminin oluşturduğu tehlikeler ve acil durdurma gereksinimleri için uygun önlemler alınmalıdır.
Bu değerlendirmeler, kullanılacak makinenin üretim hattındaki görevini netleştirir. Ayrıca başlangıçta yalnızca manuel konumlandırma için düşünülen bir ekipmanın ileride otomasyon düzenine dahil edilmesi planlanıyorsa kontrol ihtiyaçlarının önceden belirlenmesine yardımcı olur.
Kamesh Welding Üretim İhtiyacına Nasıl Yaklaşıyor?
Konya merkezli Kamesh Welding, kaynaklı imalat yapan sanayi firmalarına yönelik kaynak otomasyon makineleri tasarlamakta ve üretmektedir. Firmanın ürün yelpazesinde dişlili ve hidrolik pozisyonerlerin yanında standart ve L tipi uygulamalar da bulunmaktadır. Farklı çalışma biçimleri, küçük parçalardan ağır tanklara kadar değişebilen üretim ihtiyaçlarının değerlendirilmesine olanak tanır.
Otomatik kaynak sistemi kurmayı veya mevcut üretim düzenine konumlandırıcı eklemeyi planlayan işletmeler için belirleyici konu, makinenin mevcut ekipmanlarla nasıl çalışacağıdır. Tetik kablosu üzerinden senkronizasyon, hız kontrollü tabla dönüşü ve isteğe bağlı PLC kontrolü bu değerlendirmede öne çıkan unsurlardır.
Kamesh Welding'in ürün sayfasındaki teklif formu üzerinden parça özellikleri, kullanılacak kaynak yöntemi, mevcut kaynak makinesi ve planlanan otomasyon düzeni hakkında bilgi iletilebilir. Böylece uygun pozisyoner yapısı ve gerekli kontrol seçenekleri, işletmenin gerçek üretim koşulları dikkate alınarak teknik açıdan değerlendirilebilir.